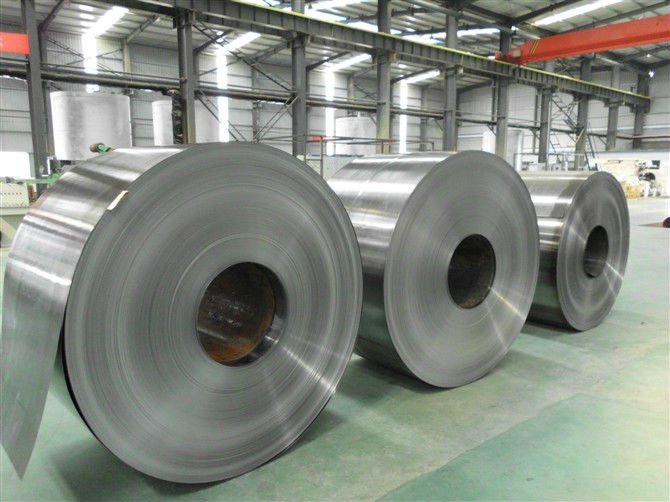
AISI 8620 / 1.7321 / DIN 20MoCr4,
- Оценка:
Заинтересованы в этом объявлении? Связаться с продавцом!
 Джанет Чанг
+ 86-185 1669 6028
Click To Email Продавец
Рассказать об этом объявлении


Спецификация, Химическая и механические характеристики
Обозначение по стандартам
| Бренд: | Равне Нет. | Мат. Нет. | DIN | EN | AISI |
| 20MOCR4 | 763 | 1.7321 | 20MoCr4 | 20MoCr4KD | 8620 |
Химический состав (в мас.%)
| C | Si | Mn | Cr | Mo | Ni | V | W | другие |
| 0.20 | максимум 0.40 | 0.85 | 0.45 | 0.45 | - | - | - | - |
Описание
One of the most popular and widely used carborizing steels available. 20MoCr4 is a hardenable chromium, molybdenum, nickel low alloy steel often used for carburizing to develop a case-hardened part. This case-hardening will result in good wear characteristics.
Применение
Зубчатые передачи, валы и другие применения, где желателен твердосплавный корпус и прочное ядро.
Физические свойства (средние значения) при температуре окружающей среды
Модуль упругости [103 х Н / мм2]: 210
Плотность [г / см3]: 7.85
Коэффициент линейного теплового расширения 10-6oC-1
| 20-100oC | 20-200oC | 20-300oC | 20-400oC | 20-500oC |
| 11.1 | 12.1 | 12.7 | 12.9 | 13.5 |
Мягкий отжиг
Нагреть до 650-700oС, медленно остыть. Это даст максимальную твердость по Бринеллю 207.
Термическая обработка
| Лечение | Перемена температур | Охлаждение |
| Case hardening | 880-980oC | Oil (water), hot bath 160-250oC |
| Carburising | 880-980oC | Oil (water), hot bath 160-250oC |
| Direct hardening | 860-900oC | Oil, hot bath 160-250oC |
| Core refining | 860-900oC | Oil, hot bath 160-250oC |
| Core refining | 780-820oC | Oil, hot bath 160-250oC |
| закал | 150-200oC | воздуха |
Ковка
Температура горячей штамповки: 1050-850oC.
Machinability
Machining is done prior to carburizing to within as close a tolerance as possible. Finish machining, after heat treatment and/or carburizing, should be at a minimum so as not to impair the hardened case of the part. Machining may be done by conventional means prior to heat treatment – after carburizing machining is usually limited to grinding.
сварка
The alloy may be welded by conventional methods, usually gas or arc welding. Preheating at 200oC is beneficial and subsequent heating after welding is recommended – consult the approved weld procedure for the method used.
Холодная работа
The alloy may be cold worked in the annealed condition by conventional methods. Cold working, as with machining, should be done to as close a tolerance as possible before heat treatment or carburizing.
Изготовленные формы: Пожалуйста, ознакомьтесь с программой продаж.
Юридическое предупреждение
Информация и данные, представленные здесь, являются типичными или средними значениями и не являются гарантией максимальных или минимальных значений. Заявки, специально предложенные для материала, описанного в данном документе, сделаны исключительно с целью иллюстрации, чтобы дать читателю возможность сделать свою собственную оценку, и не предназначены в качестве гарантий, явных или подразумеваемых, пригодности для этих или других целей. Нет никаких гарантий, что получатель этой литературы получит обновленные издания по мере их появления.